 简体中文
 English

三回程烘干机传动齿轮磨损快、运转有异响怎么办?
发布时间:
2026-11-11
三回程滚筒烘干机靠大齿圈和小齿轮传动筒体旋转,运行一两年后,齿面磨损加剧、啮合间隙变大,运转时发出周期性“咔咔”声,严重时齿面出现台阶状沟槽甚至打齿,整台烘干机
三回程滚筒烘干机靠大齿圈和小齿轮传动筒体旋转,运行一两年后,齿面磨损加剧、啮合间隙变大,运转时发出周期性“咔咔”声,严重时齿面出现台阶状沟槽甚至打齿,整台烘干机被迫停机。问题通常出在润滑方式、齿圈安装精度和托轮调整三个方面。
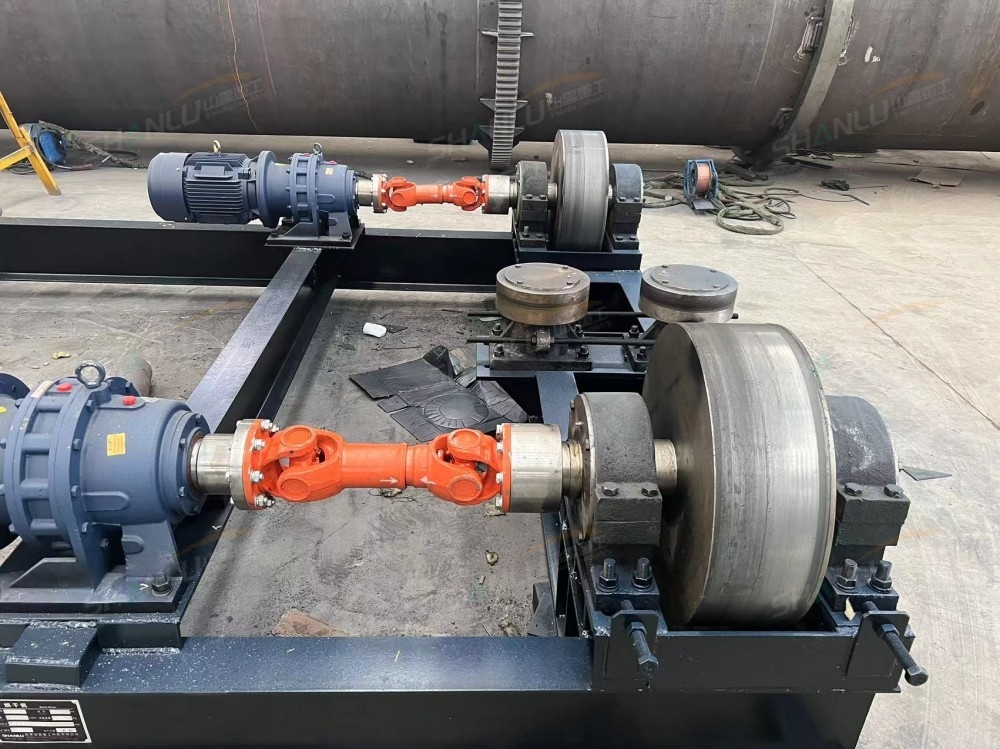
齿面润滑不到位是磨损快的首要原因。 大齿圈和小齿轮的啮合面承受较大接触应力,靠喷油或涂抹润滑脂形成油膜隔离。润滑脂牌号不对、喷射位置偏移或喷油周期过长,齿面长期处于边界摩擦状态,磨损速度成倍增加。建议选用高粘度极压润滑脂,每班次喷油一次,喷嘴对准啮合面而非齿顶。检查齿面油膜覆盖情况,若齿面发亮无油迹,说明润滑已失效。
齿圈安装偏心或径向跳动超标会加速局部磨损。 大齿圈由两半拼接而成,螺栓紧固不均或筒体变形时,齿圈径向跳动超过2mm,运转中齿面接触忽深忽浅,局部齿面承受冲击载荷。用百分表沿齿圈圆周多点测量径向跳动,超标时重新调整拼接螺栓和定位销,必要时车削修正齿圈。小齿轮的平行度和中心距同样需校准,偏差控制在0.5mm以内。
托轮调整不当导致筒体轴向窜动,齿轮啮合宽度变化。 筒体在运转中若沿轴向来回窜动,大小齿轮的啮合面宽度忽宽忽窄,齿面受力不均,局部磨损加剧。检查挡轮与滚圈的间隙,将筒体轴向窜动量控制在1-2mm以内。四个托轮同步调整,保证筒体轴线与齿轮轴线平行。
日常巡检中注意听齿轮啮合声音,出现周期性异响时按“先查润滑、再测齿圈跳动、最后调托轮”的顺序排查。设备运行遇到问题,欢迎联系山鲁重工技术团队沟通交流:张经理 13583776655(同微信)。
标签:
上一篇
下一篇
上一篇
下一篇
相关新闻
2026-11-11
2026-11-10
2026-11-09
2026-11-05
2026-11-04


